Artykuł sponsorowany
Jak skompletować załączniki do pierwszego zapytania o redukcje i dennice stalowe
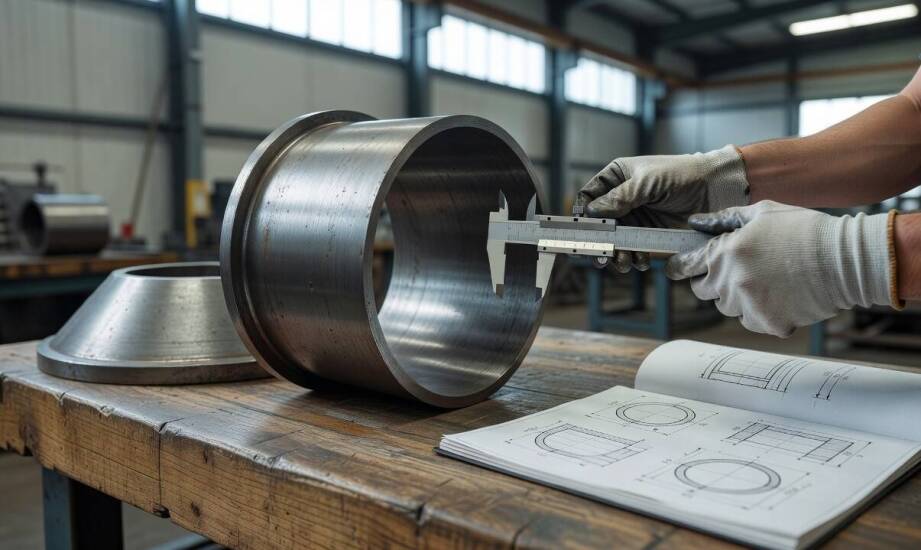
Pierwsze zapytanie o redukcje koncentryczne lub ekscentryczne oraz dennice stalowe często nie dociera do etapu wyceny. Problem leży w niekompletnym opisie zastosowania, geometrii elementu oraz wymagań odbioru technicznego. Bez tych danych producent musi prowadzić długą korespondencję doprecyzowującą, co wydłuża cały proces operacyjny i znacząco zwiększa ryzyko błędów przy zamówieniu materiału.
Dane o medium, warunkach pracy i miejscu zabudowy
Przed wysłaniem zapytania inwestor ustala rodzaj medium tłoczonego przez instalację, jego właściwości chemiczne oraz dokładny zakres parametrów pracy. Instalacje przesyłowe mogą transportować ciecze obojętne, agresywne gazy lub parę technologiczną pod wysokim obciążeniem. Maksymalne ciśnienie robocze, temperatura oraz ewentualne wahania tych wartości decydują o parametrach docelowej złączki. Informacja o miejscu zabudowy obejmuje specyfikę środowiska zewnętrznego lub wewnętrznego, obecność substancji korozyjnych oraz rygorystyczne wymagania dotyczące odporności na erozję lub zmęczenie materiału. Projektanci rurociągów uwzględniają również obciążenia cykliczne powstające podczas uruchamiania instalacji. Brak tych szczegółów uniemożliwia prawidłowe wyliczenie geometrii elementu. Przekazanie pełnych danych pozwala na precyzyjny dobór odpowiedniego gatunku stali oraz grubości ścianki, co zachowuje całkowitą zgodność z normą EN 10253-2 dla złączek do spawania doczołowego.
Rysunki techniczne lub dokładne szkice stanowią fundament wyceny produkcyjnej. Dokumentacja zawiera wymiary nominalne DN, przewidywaną grubość ścianki oraz określa typ elementu, jednoznacznie oddzielając redukcje koncentryczne od ekscentrycznych. Dołączenie tolerancji wymiarowych, kątów zbieżności oraz wymagań dotyczących wykończenia powierzchni przyspiesza proces weryfikacji technologicznej. Dodatkowe rzuty ułatwiają analizę specyficznego sfazowania krawędzi, które musi pasować do parametrów spawania stosowanych na placu budowy. Kompletny zestaw wymiarów eliminuje konieczność wielokrotnej wymiany wiadomości i pozwala inżynierom sprawdzić, czy produkcja danego elementu mieści się w zakresie standardowych narzędzi, czy też wymaga stworzenia indywidualnego oprzyrządowania pod konkretny projekt.
Wymagania materiałowe inwestor określa poprzez wskazanie konkretnego gatunku stali, na przykład P235GH powszechnie stosowanego w elementach ciśnieniowych, oraz oczekiwanego dokumentu kontroli. Norma EN 10204 definiuje podstawowe typy atestów hutniczych, z których najważniejsze to 2.1, 2.2, 3.1 i 3.2. Instalacje przemysłowe podlegające rygorystycznej dyrektywie ciśnieniowej PED wymagają najczęściej dostarczenia dokumentu 3.1, potwierdzającego wyniki badań specyficznych dla danej partii produkcyjnej. Identyfikowalność partii materiału opiera się bezpośrednio na numerze wytopu (heat number), który wytwórca musi trwale powiązać z wydanym certyfikatem i fizycznie nabić lub wygrawerować na powierzchni wyrobu. Prawidłowe znakowanie dennic i redukcji umożliwia prześledzenie pochodzenia użytej stali aż do stanowiska odlewniczego w hucie.
Informacje uzupełniające i szczegóły zamówienia
Ilość sztuk, oczekiwany termin realizacji, priorytet harmonogramu oraz pełny zakres dostaw zamawiający przekazuje zazwyczaj dopiero po wstępnej kwalifikacji. Producent weryfikuje na tym etapie dostępność atestowanych surowców na rynku oraz rezerwuje odpowiednie moce przerobowe w halach produkcyjnych. Zapytania ofertowe uwzględniające konieczność dodatkowego pakowania na palety eksportowe lub organizację transportu wielkogabarytowego wymagają osobnej analizy logistycznej. Wczesne podawanie bardzo krótkich terminów bez wcześniejszego potwierdzenia wykonalności geometrycznej rzadko przynosi pozytywny skutek. Rozłożenie procesu na mniejsze etapy chroni obie strony przed przygotowywaniem całkowicie nieaktualnych i niemożliwych do spełnienia założeń kosztowych.
Zebranie pełnego pakietu informacji technicznych otwiera drogę do szczegółowej analizy zlecenia. Specjaliści pracujący w zakładzie produkcyjnym PROMET weryfikują przesłaną specyfikację pod kątem własnego parku maszynowego oraz posiadanych certyfikatów jakości, takich jak ISO 9001:2015. Producent dysponujący wieloletnim doświadczeniem na rynku obróbki metali potrafi szybko wyłapać błędy projektowe we wczesnej fazie weryfikacji dokumentacji. Bezpośredni kontakt z zakładem PROMET służy na tym etapie wyłącznie doprecyzowaniu ostatnich detali, do których należą preferowane techniki wytwarzania lub wymóg przeprowadzenia dodatkowych badań nieniszczących spoin.
Wyczerpujący pakiet informacji obejmujący opis tłoczonego medium, skrajne parametry pracy, dokładne rzuty z wymiarami oraz wymagania materiałowe ułatwia wykonawcy sprawną wycenę projektu. Procesowanie kompletnego zapytania minimalizuje ryzyko pomyłek na etapie wyboru blach o odpowiednich właściwościach wytrzymałościowych. Staranne przygotowanie dokumentacji technicznej przed pierwszym kontaktem redukuje liczbę iteracji i eliminuje zbędne poprawki w harmonogramie budowy. Przejrzyste określenie wszystkich kryteriów odbioru zwiększa szanse na sprawną produkcję i terminową dostawę wytrzymałych złączek stalowych bezpośrednio na miejsce inwestycji.
Kategorie artykułów
Polecane artykuły
Jak parametry płyty komorowej wpływają na współpracę z aluminiową konstrukcją zadaszenia
Ta sama płyta komorowa z poliwęglanu zachowuje się zupełnie inaczej, gdy spoczywa na lekkiej konstrukcji tarasu, a inaczej po osadzeniu w sztywnej aluminiowej ramie zadaszenia. Równomierne przenoszenie sił decyduje o tym, czy pokrycie dachowe oprze się silnym podmuchom wiatru i zalegającym warstwom
Jak dobrać rurę osłonową 50 mm do kabli i mikrorurek bez przewymiarowania trasy
Projektowanie nowoczesnych sieci telekomunikacyjnych i energetycznych wymaga uwzględnienia rosnącej liczby przewodów przy zachowaniu minimalnej szerokości wykopów. Inżynierowie stają przed wyzwaniem zmieszczenia wiązek kablowych i pakietów mikrorurek w ograniczonej przestrzeni podziemnej. Zastosowan